超音波検査で見えない応力腐食割れを可視化し、産業設備の長寿命化に貢献
はじめに 産業市場における応力腐食割れ
応力腐食割れ(SCC)は、石油・ガス、化学、原子力市場において、特定の物理的・化学的条件下で発生しうる、広く知られた損傷メカニズムです。 超音波フェーズドアレイ技術の進歩により、応力腐食割れの検出精度は向上しているものの、特に石油・ガスや原子力分野で使用されるステンレス鋼のような、音響減衰性や異方性を持つ材料においては、こうしたき裂の正確なサイズ測定は依然として困難な課題となっています。
応力腐食割れは、次の 3 つの条件が同時に満たされた場合に発生します。
a. 応力腐食割れ感受性を有する材料
b. 引張応力環境(例:溶接による残留応力)
c. 腐食環境(例:塩化物への曝露)
高温環境では、応力腐食割れの発生・進展がさらに加速する可能性があります。
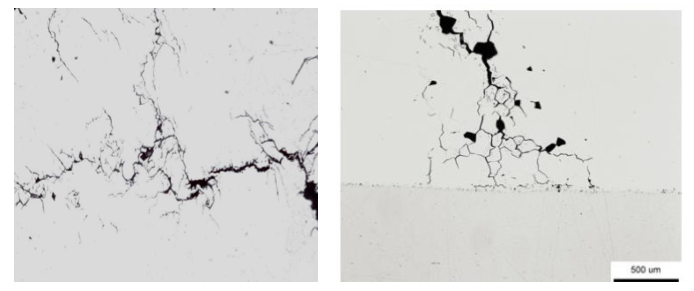
石油・ガス産業では、高濃度塩溶液中の応力腐食割れは、参考文献(1)、(2)、(3)に記載されているように、二相ステンレス鋼製の海洋構造物に関わるいくつかの事故と関連付けられています。 複数の研究(4、7)では、海洋用途で使用されるクラッド圧力容器の応力腐食割れを調査し、き裂検出と評価のさまざまな手法を検討しています。 図 1 は、圧力容器のオーステナイトクラッド層における粒内応力腐食割れと粒界応力腐食割れのマクロ写真を示しています。
原子力発電所では、応力腐食割れは沸騰水型原子炉(BWR)と加圧水型原子炉(PWR)の双方において、敏感な部品に影響を与える重要な経年劣化メカニズムです。 オーステナイト系ステンレス鋼製の部品は粒界応力腐食割れ(SCC)を起こしやすいことが報告されています(4、5)。 原子力環境に特有の要因として、高中性子照射量への曝露が挙げられ、これによって、ステンレス鋼は応力腐食割れを起こしやすくなり、この現象は「照射誘発応力腐食割れ(IASCC)」として知られています。 その他の事例では、PWR の非常用炉心注入系統の溶接継手付近で応力腐食割れによる損傷が報告されています(6)。 応力腐食割れに関する追加情報は参考文献(10)にも記載されています。
典型的な応力腐食割れの構造と超音波ビームとの相互作用
応力腐食割れは、引張応力と腐食環境の複合的な影響によって生じる複雑な破壊メカニズムです。 応力腐食割れの構造および形状を理解することは、効果的な検出と特性評価に不可欠な要素です。
応力腐食割れの構造
応力腐食割れは通常、応力腐食割れの感受性を有する材料が、引張応力と腐食環境の両方にさらされる部位で発生します。 表面から、細く鋭い枝状のき裂が材料内部へと伸展し、一般的には引張応力の方向に対して垂直に伸びます。 時間の経過とともに、これらの微細なき裂は相互に連結したネットワークを形成することがあります。 き裂が伸展するにつれて、その先端は材料の結晶粒構造と相互作用し、結晶粒構造がき裂の成長を誘導することがよくあります。
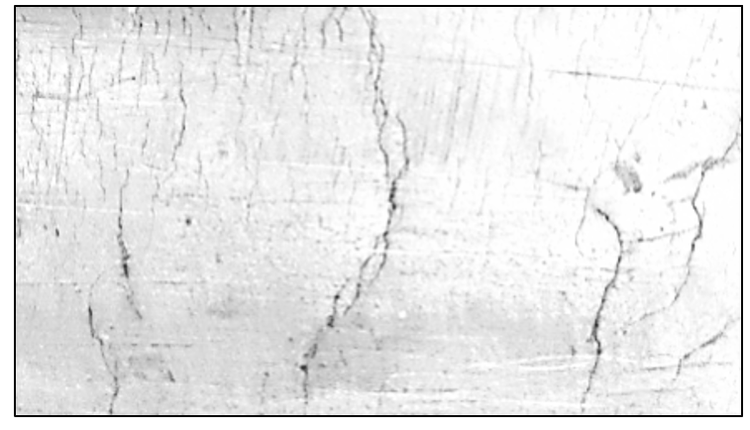
図 2 は、応力腐食割れの影響を受けたステンレス鋼部品の例を示しています。 さまざまな材料における応力腐食割れ現象の包括的な理論的概観については、参考文献 (8) を参照してください。
応力腐食割れ検出
進行した応力腐食割れは表面から視認できる場合もありますが、材料内部に伸びる細い枝状のき裂や狭いき裂先端といった特徴的な形態のため、目視による評価は信頼性が低く、非破壊検査には不十分です。
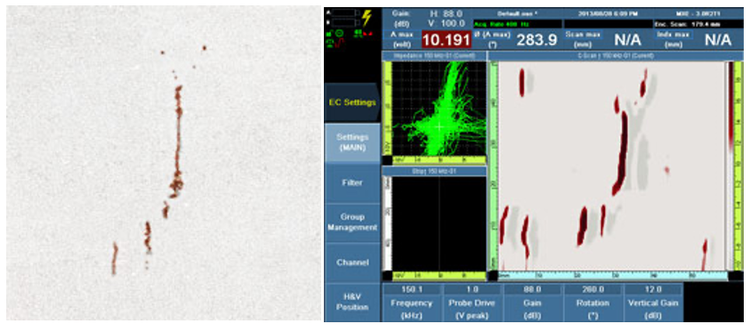
浸透探傷法(PT)や渦流アレイ(ECA)検査などの非破壊検査法は、き裂の開口部を検出することで、表面に現れたき裂を評価するためによく用いられます(図 3)。 一方で、より深いき裂の先端、分岐、およびネットワークは、通常、超音波探傷法を用いて評価されます。
適切な周波数の超音波ビームは材料中を伝播し、き裂群(クラスター)やき裂底部、き裂分岐部、き裂先端部などの個々のき裂構造を検出することができます。 これにより、き裂の表面への到達状況、進展方向、深さなどの特性評価が可能になります。
超音波フェーズドアレイデータの一例を図 4 (4)に示します。 上側のエコーは、材料内部に伸びるき裂の先端または上側の分岐を表しており、下側のエコーは、き裂底部と検査対象物の裏面によって形成される角に閉じ込められた音によって発生していると考えられます。 これら 2 つのエコー間の伝搬時間を測定することで、き裂の高さを推定できます。
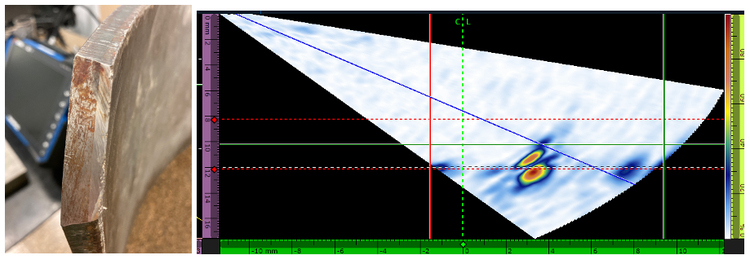
図 5: 横波と垂直ノッチの相互作用のシミュレーション。 ノッチの先端では弱いエコーが発生(回折)し、ノッチの底部でははるかに強い反射エコーが生じます。
垂直ノッチと超音波の相互作用
き裂からの超音波応答を評価するためによく用いられる単純化されたモデルとして、垂直ノッチがあります。 垂直ノッチは、垂直またはほぼ垂直なきずを対象とした検査方法の感度校正基準として一般的に使用される。
一般的に、裏面開口した垂直きずからの応答としては、きずの底部である「コーナートラップ」からの強いエコーと、きずの端部からの弱い(回折)信号が想定されます。 図 5 にその例を示します。ここでは、シミュレーションされたビームが単純な垂直ノッチと相互作用しています。 2 つの主要なエコーがはっきりと確認できます。 1 つはノッチの端部からの振幅の小さい回折波、もう一方はノッチの底部と底面によって形成されるコーナーからの強い反射です。
TOFD ・ PA ・ トータルフォーカシングメソッド ・ 位相コヒーレンスイメージング 技術とその応用可能性
垂直きずの検査には、いくつかの高度な超音波画像技術が利用可能です。
- TOFD(Time-of-Flight Diffraction)法 TOFD 法は、き裂端部、きずのエッジ、ポロシティーなどの小さな不連続部に対して非常に高い感度を持ち、溶接検査に広く用いられています。 しかし、プローブを2つ要する構成のため、2 次元マッピングを行う能力が制限されることから、広範囲にわたる応力腐食割れネットワークの影響を受けた金属構造物にはあまり適していません。
- 超音波フェーズドアレイ探傷(PAUT) フェーズドアレイ検査では、通常、疑わしいきずに向けてセクタースキャンを行い、複数の角度から送信された横波または縦波を使用します。
- トータルフォーカシングメソッド(TFM) トータルフォーカシングメソッドは、定義された関心領域内のすべての点で集束するビームを生成します。 使用者は、検査領域に応じて異なる路程やビームセットを選択できます。 直射のパルスエコー構成では、フェーズドアレイのセクタースキャンに似た画像が得られますが、カバレッジと集束性能が向上しています。
- TFM セルフタンデムモード この構成では、超音波ビームは底面で反射した後、きずの側面で反射し、プローブに戻ります。 この方法により、ノッチの垂直方向の形状をより正確に再現できます。
- 位相コヒーレンスイメージング(PCI) 位相コヒーレンスイメージングは、反射信号の位相コヒーレンスに基づく、比較的新しいイメージング手法です。 特に回折波を強調するとともに、大きな鏡面反射体からのエコーに対する感度を低減する効果があります。
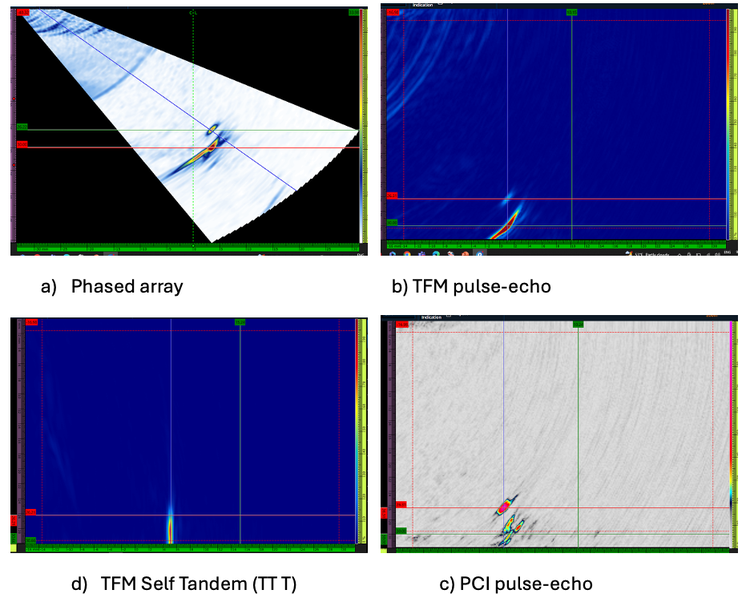
図 6は、これら 4 つのイメージング手法を用いた垂直ノッチの応答を示しています。
- 図 6 a) 鋼板の実際の切り欠きのフェーズドアレイセクタースキャンデータ。 端部からの弱い回折波と、はるかに強いコーナートラップエコーが確認できます。
- 図 6 b)同じ垂直ノッチからの TFM パルスエコーデータ。 関心領域のすべての点で焦点を合わせると、端部と底部の両方の特徴が非常に高い解像度で容易に区別できます。
- 図 6 c) TFM データと同じ関心領域からの PCI データ。 PCI は先端からの回折エコーを強調し、底部からのエコーを最小限に抑えます。 これにより、底面からわずか数ミリメートルしか伸びていないき裂に対して、底面近傍の解像度を向上させることができ、先端や小さな分岐の検出精度も向上します。
- 図 6 d) セルフタンデムモード(TT T)での TFM データ。 ノッチの実際の様子を再現しています。
これらの方法はすべて、端部エコーと底部コーナーエコー間の飛行時間を測定することにより、き裂の高さを測定することを可能にする。
複雑なき裂形態 – SCC の先端部および分岐部に対する超音波の相互作用
実際には、SCC は単純なノッチよりもはるかに複雑です 多くの場合、複数の底部と分岐を持つ相互接続されたき裂の集合体またはネットワークで構成されています。 このネットワーク内の小さな角は、入射音波ビームの方向に向いている場合、超音波を反射する可能性があります。 さらに、最も遠い分岐とその先端は、深さとともに密になり、材料の結晶粒レベルまで伸びる可能性があります。 これらの先端は、超音波を使用して検出することが非常に困難であると考えられます。
もう一つ重要なパラメータは、亀裂の発生源と方向です。 応力源と方向によっては、応力腐食割れ(SCC)は表面(OD 連結き裂)または裏面(ID 連結き裂)で発生する可能性があります。 検査に使用される超音波ビームへの曝露に関して言えば、裏面に開口したき裂の先端は直射のビームにさらされるのに対し、表面に開口したき裂は分岐部を露出させる可能性があり、その端部へのビームのアクセスは底面反射したビームとなり、より限定的となります。
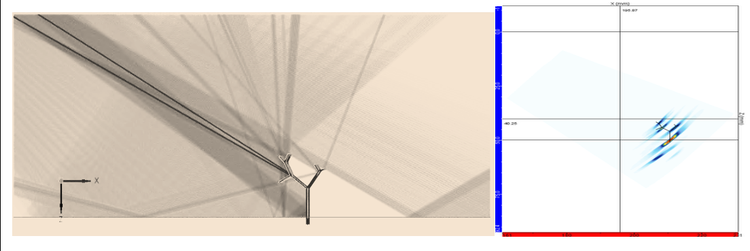
音波がき裂とどのように相互作用するかの複雑さをよりよく理解するために、簡略化されたき裂モデルと音波ビームシミュレーションを使用することができます。 図 7 は、簡略化されたき裂モデルと、その端部とコーナー部に入射した音波ビームの結果を示しています。 ビームはき裂のコーナーと分岐によってあらゆる方向に散乱されます。 モード変換も発生する可能性があり、データの解釈がより困難になります(この例では変換は表示されていません)。
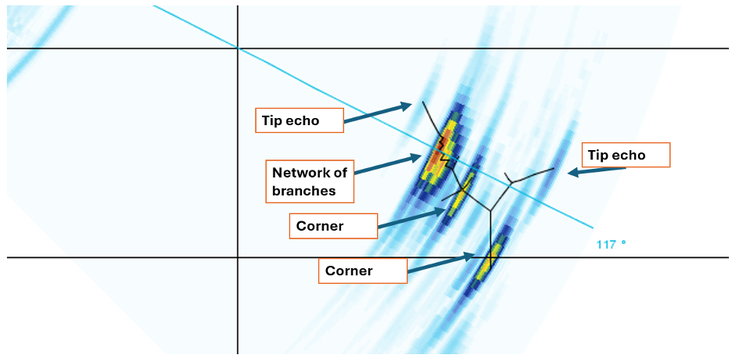
入射波長よりもかなり小さい不連続面の重要な特徴は回折です。 回折波はき裂の先端や小さなコーナー部で発生し、あらゆる方向に伝播します。 回折信号は通常、コーナー部や分岐からの反射波よりも弱くなります。 き裂の先端や分岐を底部から区別するには、より高い解像度、つまり高周波ビームが必要になる場合があります。 図 8 は、長い分岐、一つの端部、および複数の小さなコーナーを持つ模擬き裂のセクター型フェーズドアレイ走査を拡大した画像です。 この場合、波長が短い(10 MHzの横波)こと、およびきず先端と分岐部との距離が大きいことから、弱い先端回折エコーを分岐部やコーナーからのエコーと分離することができます。 重要な点は、入射ビームの方向に向いていない端部でも回折エコーが発生する可能性があるのに対し、ビーム経路外にある分岐の中には反射が発生しないものがあるということです。
ビーム最適化。 応力腐食割れの検出確率を高めるための適切な設定の選び方
フェーズドアレイは、応力腐食割れ検査プロジェクトを計画する際に考慮すべきさまざまなパラメータを提供します。 表 1 は、応力腐食割れ検査で考慮すべき主なパラメータと、それぞれの利点および制限事項を示します。なお、本表は包括的な内容を示していますが、すべてを網羅したものではありません。
フェーズドアレイでは、適切なプローブを選定する際に、材料の種類、きずの種類や形状、さらに検出および寸法測定の要件など、用途に応じた検討が重要です。 多くの場合、材料特性から導かれる最適な条件は、きずの検出要件と相反します。
例えば、厚肉材や粗粒材では、一般的に大きな開口幅、大きなプローブエレメント、低い周波数が必要となり、場合によっては縦波リニアプローブや TRL(送受信分離型プローブ)が適しています。 一方、小さなき裂やその端部・分岐部を検出するには、高い分解能と発散性の高い超音波ビームが求められるため、高い周波数、小さなプローブエレメント、および縦波が適しています。 ※「き裂」を「き裂」で表現統一する場合は、修正ください。 き裂 で統一しました。" このような場合には、それぞれの要求性能を踏まえ、最適なバランスを考慮して条件を選定することが重要です。
表 1 に、フェーズドアレイプローブの各パラメータおよび検査手法と、それぞれの利点・制限事項を示します。
表 1 応力腐食割れ検査計画時に考慮すべきパラメータとその概要 (+)利点、(-)制限事項
| プローブタイプ | リニア | デュアル(TRL) | マトリックス | |
| 利点 | 導入が容易、高可用性 | 低プロファイルウェッジと T/R 分離により SNR が向上 | 開口部が十分に大きい場合、縦横両2方向でのビームフォーカシング(ビームスキューも可能) | |
| 制限事項 | SN 比が低下する可能性や、大きなウェッジが必要となる場合がある | 幾何学的集束=高感度領域が限定される | パルスエコー構成による制限事項 = TRL よりも低い SNR | |
| 周波数 | 低周波数(例:2.25 MHz) | 高周波(例:10 MHz) | ||
| 利点 | より深い浸透 | 高減衰 | ||
| 制限事項 | 低分解能 | 最高の解像度 | ||
| 開口幅 | 大きい | 小さい | ||
| 利点 | 深い亀裂の検査に最適 | 薄肉材料に最適 | ||
| 制限事項 | ||||
| 素子サイズ | 大きい | 小さい | ||
| 利点 | 指向性の高いビーム、高エネルギー | 回折信号に対する感度向上、ステアリング性能向上 | ||
| 制限事項 | 発散が少なく、ビームステアリング能力と回折信号に対する感度が低い | エネルギーが低く、透過力が低い | ||
| 波動モード(ウェッジ使用時) | 横波 | 縦波 | ||
| 利点 | 解像度の向上 | 回折感度の向上、より深い浸透 | ||
| 制限事項 | 回折と浸透力が少ない | モード変換により発生する余計な横波、解像度の低下。 | ||
| 画像化技術 | PA | TFM | PCI | |
| 利点 | 適用が容易で標準化されており、焦点領域における感度が高い。 | 関心領域のすべてのポイントで焦点のあった画像、より広い範囲をカバー | 減衰の補正は不要。すべての点で感度が類似しており、き裂の端部や向きへの依存性が低い。 | |
| 制限事項 | 対象範囲が狭いため、焦点合わせも制限され、カバー範囲が狭くなる | 減衰に対する振幅補正が必要であり、亀裂に対する感度の校正が難しい | まだ標準化されておらず、感度の校正が難しい | |
以下の図は、き裂領域の検出とサイズ測定に使用される 3 つの画像処理技術の使用例を示しています。
図 9 は TRL 法を示しています。 デュアルプローブは、一方の素子で信号を送信し、もう一方の素子で受信しながら、検査対象物内で縦波を発生させます。 デュアルプローブの特徴はビーム交差であり、送信ビームと受信ビームの交点に擬似焦点領域が生成されます。 この集束により、ビーム交点領域におけるき裂先端の感度が向上します。 縦波を使用する際の欠点は、低速で伝播する横波(SW)が追加で発生することです。横波は、横波に由来するものと識別しにくい追加のエコーを生成します。
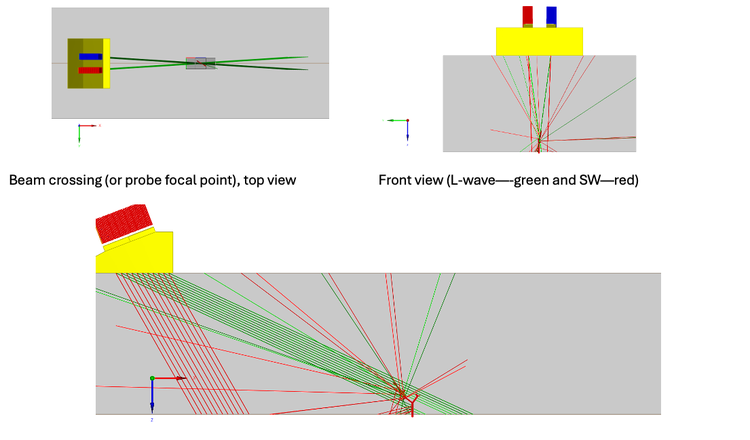
図 10 は、検査対象サンプルの断面写真に、き裂の位相コヒーレンス画像を重ね合わせた例を示しています。 この表示は、位相コヒーレンスイメージングの仕組みと、超音波が亀裂とどのように相互作用するかを簡単に説明しています。 この例では、赤色と黄色の表示は、位相コヒーレンスイメージング(PCI)回折信号が、フェーズドアレイプローブと同じ側に位置するき裂の端部および分岐部に対応していることを示しています。 また、音波は経路上の最初の分岐によって遮断されるため、より遠くの分岐には到達できないことも示されています。
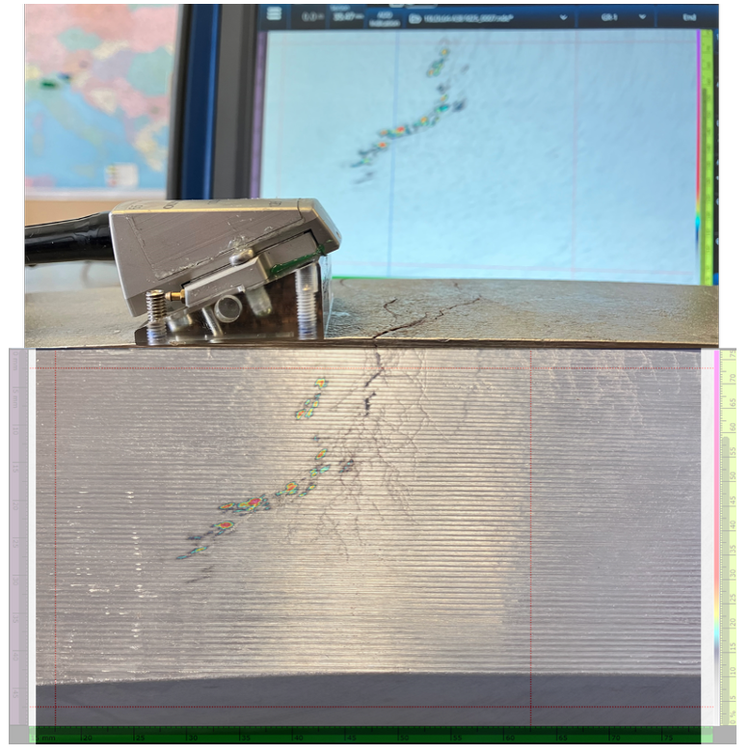
図 11と図 12 は、デュアル 10MHz プローブを用いた PA、トータルフォーカシングメソッド、位相コヒーレンスイメージングの 3 つの手法で取得したデータを示しています。 データは厚さ 50 mm のステンレス鋼構造部材で取得されました。 き裂は表面(OD)で発生して開き、深部へと伝播します。 ここでの課題は、最も深いき裂の先端を検出し、その深さを報告することです。 いずれの場合も、き裂は PA プローブによって生成された音の直接経路にある場合にのみ視認できます。 き裂が他のき裂によって隠されたり影になったりしている場合は、裏面からの反射波でのみ検出の可能性があります。 3 つの手法を比較すると、次のことが観察できます。
- トータルフォーカシングメソッド (TFM) および位相コヒーレンスイメージング (PCI) はフェーズドアレイよりも広い検査範囲をカバーします。
- フェーズドアレイでは、感度は選択した焦点面に依存しますが、トータルフォーカシングメソッドでは対象領域内のすべての点でフォーカスが可能です。
- 位相コヒーレンスイメージングはすべての測定点で同等の感度を示し、その信号対雑音比 (SNR) は音の減衰、き裂端部の位置、または向きによる影響を受けません。 どのプローブを使用しても、き裂に沿って同等の感度が得られます。
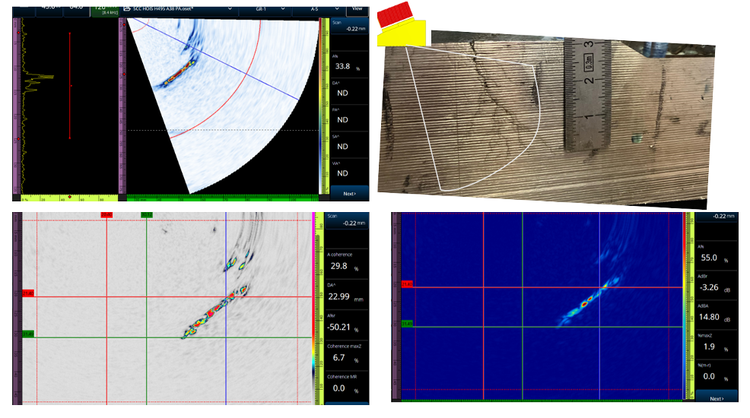
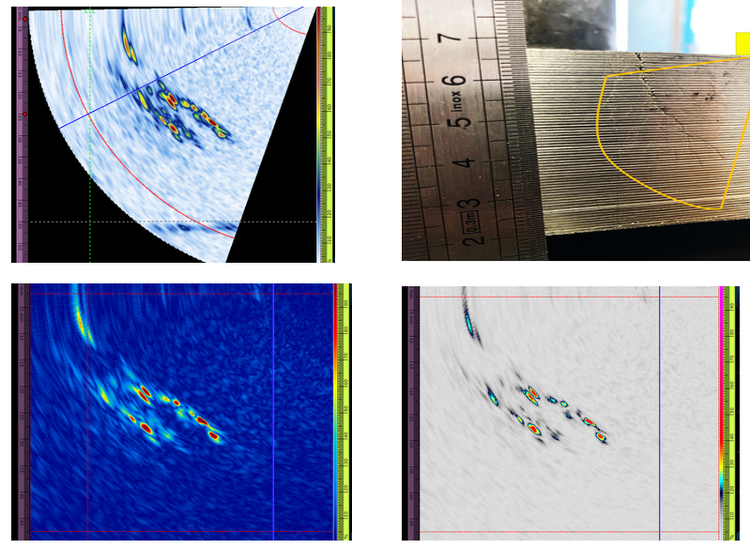
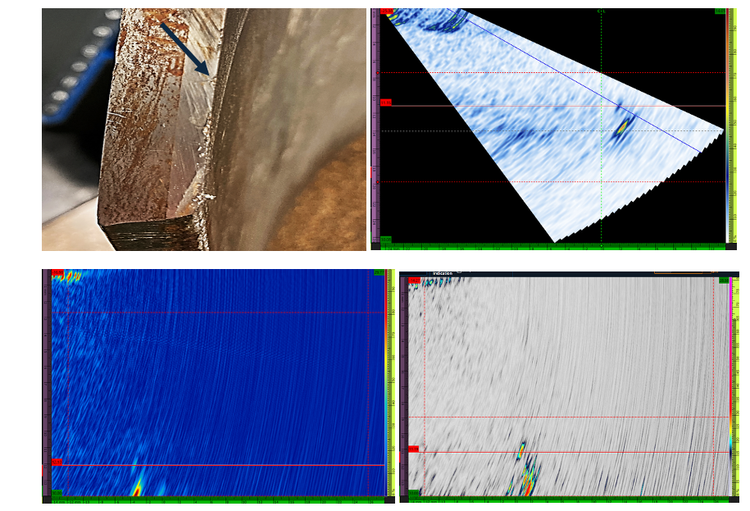
図 13に示す最後のケースは、TOFD 法を用いてクラッド層のき裂の高さを測定する方法を示しています。 振幅ベースの手法(PA および TFM)では、先端エコーは弱い一方、き裂の基部(コーナートラップ)からは強いエコーが捉えられます。 位相コヒーレンスイメージングでは、回折した端部エコーが強調される一方、き裂底部からのコーナートラップエコーの感度は低くなります。 上記の手法のうち、位相ベースのもの 1 つと振幅ベースのもの 1 つを用いることで、このタイプのき裂(裏面に接続されたき裂、または孤立した介在物)を測定・分類できる。
おわりに: 超音波検査の手法とプローブの選択、超音波検査の限界
応力腐食割れのきずは、無秩序な向きを持つ多数の端部や分岐を含む複雑な形状をしているため、現場環境下での検出、分類、およびサイズ測定は困難を伴うことがあります。 このため、超音波ビームとき裂との相互作用や、その超音波データの解釈は、層間剥離、溶込み不良、ポロシティなどの一般的なきずを対象とした検査に比べて、より複雑になります。
実験的な超音波データとシミュレーションにより、き裂が生じた場合、超音波ビームは主にき裂端部、分岐部、分岐部の接合部、あるいはコーナー部といったき裂の特徴と相互作用することが示されています。 ビームがこれらの特徴と相互作用する様相は大きく異なり、コーナー部や大きな分岐部によって生成される強い振幅のエコーから、端部や小さな分岐部によって生成される弱い回折波までさまざまです。 以上の点を踏まえ、検査対象部品内で超音波を発生させ、検出するために使用するフェーズドアレイプローブは、以下の特性を備えている必要があります。
- より発散する波を発生させる能力(高角度で上部領域もカバーするため)
- 回折信号に対して感度が高い(素子サイズが小さい)
- 端部への高感度のための短波長(高周波)を生成可能
- 減衰物質を透過する高エネルギー集束ビームを生成可能(デュアルプローブ)
画像化技術については、低振幅の回折エコーを強調すると同時に、高振幅のコーナートラップエコーも検出できることが求められます。
本研究では、高素子数プローブを用いたTRL(送受信縦波)構成を有効なソリューションの一つとして示しました。ただし、これに限定されるものではありません。この構成では、小さな素子と、材料特性が許容する範囲での比較的高い周波数を採用するとともに、集束性能および浸透性の向上を実現できます。 また、本研究では、フェーズドアレイのセクタースキャンや TFM などの振幅ベースの手法を、PCI(適用可能な場合は TOFD)などの位相ベースの手法と組み合わせて使用することが有効であることも示しました。 これらの技術を組み合わせることで、コーナー部やき裂底部に加え、き裂端部や微細な分岐部も検出できるようになり、きずの特性評価をより高精度に行うことが可能になります。
参考文献
[1] HSE Offshore Division Safety Notice 3/3003, Issue data: Dec. 2003;
[2] R. Mack, C. Williams, S. Lester and J Cassava, ‘Stress corrosion cracking of a cold worked 22 Cr duplex stainless steel production tubing in a high density clear brine CaCl2 packer fluid’, Paper No. 02067, Corrosion 2002, Denver, NACE Int., Houston, TX., 2002;
[3] NPL REPORT, DEPC MPE 008, Stress Corrosion Cracking of Duplex Stainless Steels in Concentrated Brines – A Critique of Testing
[4] HOIS Recommended Practice NII of Pressure Vessels – HOIS RP-103, February 2020
[5] IAEA Nuclear Energy Series: Stress Corrosion Cracking in Light Water Reactors: Good Practices and Lessons Learned
[6] ASN REPORT on the state of nuclear safety and radiation protection in France in 2022
[7] HOIS Guidance on NII of clad vessels, HOIS-G-026 Issue 1, September 2020, https://esrtechnology.com/hois/
[8] Raja, V. S., Shoji, Tetsuo., Stress corrosion cracking : theory and practice, Oxford, Philadelphia : Woodhead Publishing Ltd, 2011.
[9] HOIS Joint Industry Projectへのサンプル提供への謝辞: https://www.esrtechnology.com/index.php/services/non-destructive-testing-good-practice/hois-ndt
[10] Pauline Huguenin. Amorçage des fissures de corrosion sous contrainte dans les aciers inoxydables austénitiques pré-déformés et exposés au milieu primaire des réacteurs à eau sous pression. Autre. Ecole Nationale Supérieure des Mines de Paris, 2012. Français. NNT : 2012ENMP0069. pastel- 00818372
Florin Turcu
アプリケーションスペシャリスト
Florin Turcu は、2014 年に Evident Europe へ入社し、フェーズドアレイや誘導波などの高度な超音波技術を担当するアプリケーションスペシャリストです。 物理学の学位と非破壊検査(NDT)関連工学の博士号を有し、ガイド波超音波分野で 9 年間にわたる研究開発に従事してきました。