超声波如何通过揭示隐藏的应力腐蚀裂纹来帮助延长工业资产的使用寿命
引言: 工业中的应力腐蚀开裂
应力腐蚀开裂(Stress Corrosion Cracking,SCC)是一种众所周知的损伤机理,在油气、化工和核工业中,特定的物理和化学条件下可能发生。 虽然采用相控阵超声技术对SCC的检测变得越来越有效,但对这类裂纹进行准确定量仍然具有挑战性,尤其是在声衰减和各向异性材料中,如石油天然气和核能行业使用的不锈钢。
要发生应力腐蚀开裂(SCC),必须同时满足以下三个条件:
a. 易感材料
b. 拉应力环境(例如焊接产生的残余应力)
c. 腐蚀性环境(例如,接触氯化物)
高温会加速损伤形成过程。
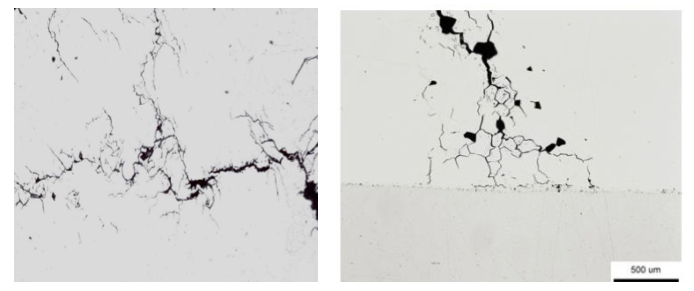
在石油和天然气行业,浓盐溶液中的应力腐蚀开裂(SCC)与多起涉及双相不锈钢海上结构的事故有关,如参考文献(1)、(2)和(3)中所述。 有几项研究(4,7)对用于海上应用的包覆压力容器中的应力腐蚀开裂进行了研究,评估了不同的裂纹检测与评估方法。 图1显示了压力容器奥氏体包覆层中穿晶应力腐蚀开裂和晶间应力腐蚀开裂的宏观照片。
在核电站中,SCC(应力腐蚀开裂)是影响沸水反应堆(BWR)和压水反应堆(PWR)中敏感部件的重要老化退化机制。 据报道,奥氏体不锈钢制成的部件容易发生晶间应力腐蚀开裂(SCC)(4,5)。 核环境特有的一个因素是暴露于高中子注量,这会使不锈钢容易发生应力腐蚀开裂,这种现象被称为辐照辅助应力腐蚀开裂(IASCC)。 在其他案例中,压水堆安全注入系统的焊接接头附近也报告了 SCC 损伤(6)。 有关 SCC 的更多信息,请参阅参考文献(10)。
典型应力腐蚀开裂的结构及其与超声波束的各种相互作用
应力腐蚀开裂是一种由拉应力和腐蚀环境共同作用导致的复杂失效机制。 理解应力腐蚀开裂的 结构 和 几何形状 对于有效检测和表征至关重要。
应力腐蚀开裂的结构
SCC通常起始于易感材料同时暴露于拉伸应力和腐蚀环境的界面处。 裂纹自表面起,向材料内部以细小、尖锐的分支形式扩展,通常垂直于拉伸应力方向。 随着时间的推移,它们可能形成细小互连的裂纹网络。 随着裂纹的扩展,其尖端会与材料的晶粒结构相互作用,这通常会引导裂纹的生长。
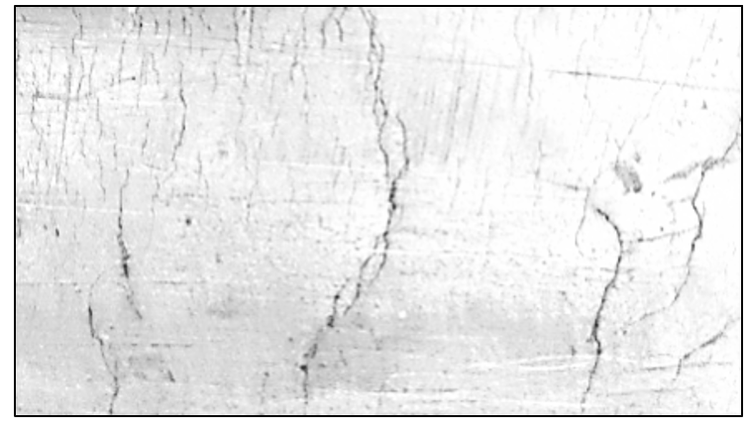
图2展示了一个受应力腐蚀开裂(SCC)影响的不锈钢部件实例。 参考文献(8)中可以找到各种材料中SCC现象的全面理论概述。
应力腐蚀开裂检测
虽然晚期的应力腐蚀开裂(SCC)有时可能在表面可见,但其特征形态——细小的分支和狭窄的裂纹尖端延伸到材料内部——使得目视评估既不可靠,也不足以进行无损评估。
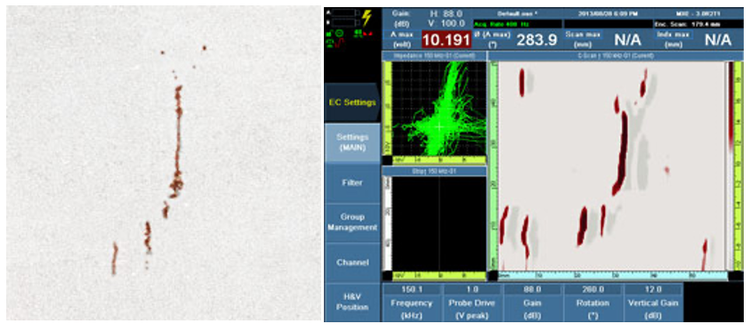
无损检测(NDT)方法,如液体渗透检测或涡流阵列(ECA)检测,通常用于通过检测裂纹开口来评估表面裂纹(见图3)。 然而,较深的裂纹尖端、分支和网络通常使用超声波检测技术进行评估。
具有适当波频率的超声波束能够穿透材料,识别裂纹群或单个裂纹特征,如裂纹的底部、分支或尖端。 此功能可对裂纹进行表征,包括表面连通性、方向和深度。
相控阵超声数据的示例见图 4 (4)。 上方回声代表裂纹尖端或延伸到材料中的上分支,而底部回声很可能是由声波被困在裂纹底部与部件后壁形成的夹角处所产生的。 测量这两个回波之间的飞行时间可以估算裂纹的高度。
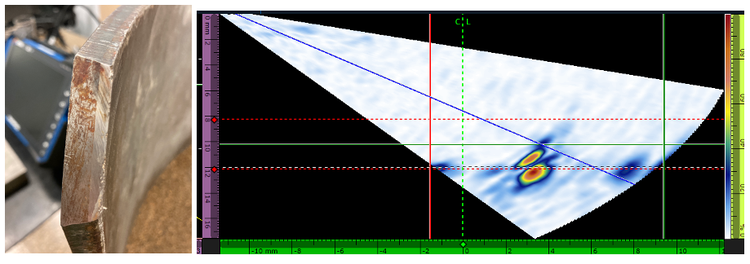
图5: 模拟剪切声束与垂直缺口的相互作用。 由缺口顶部产生(衍射)的微弱回波,而缺口底部则反射出更强的信号。
声波与垂直缺口的相互作用
垂直缺口是评估裂纹超声波响应时常用的一种简化模型。 垂直缺口通常作为针对垂直或近垂直缺陷的检测方法的灵敏度校准标准。
一般而言,与后壁相连的垂直缺陷的预期响应是在缺陷角落“陷阱”(即缺陷底部)处产生强回波,而在缺陷尖端处则产生较弱的(衍射)信号。 图5展示了一个模拟声束与简单垂直缺口相互作用的示例。 可以清晰地看到两个主要回波: 一个来自缺陷顶部的低幅度衍射回波,以及一个由缺口底部和后壁形成的拐角处反射出的较强回波。
技术及其潜力: TOFD(衍射时差)、PA(相控阵)、TFM(全聚焦法)、PCI(相位相干成像)
多种先进的超声成像技术可用于检测垂直缺陷:
- 衍射时差法(TOFD)。 TOFD 对裂纹尖端、缺陷边缘、孔洞等微小不连续性具有很高的敏感性,因此被广泛用于焊缝检测。 然而,TOFD 并不适用于受大范围 SCC 网络影响的金属结构,因为其双探头配置限制了其生成二维成像的能力。
- 标准相控阵 超声检测(PAUT)。 相控阵检测通常使用横波或纵波,通过扇形扫描以多个角度发射,指向疑似缺陷。
- 全聚焦方式(TFM)。 TFM 在特定感兴趣区域内的每个点产生聚焦声束。 操作人员可以为检测区域选择不同的声路径或波束集。 直接脉冲回波配置产生的图像类似于相控阵扇形扫描,但覆盖范围和聚焦效果更佳。
- TFM自串列模式。 在这种配置下,超声波束先从后壁反射,然后从缺陷侧面反射,最后返回到探头。 这种方法能够更精确地再现缺口的垂直几何形状。
- 相位相干成像(PCI)。 相位相干成像(PCI)是一种较新的成像技术,其原理依赖于反射信号的相位相干性。 它在增强衍射信号的同时,降低了对大型镜面反射体的敏感性。
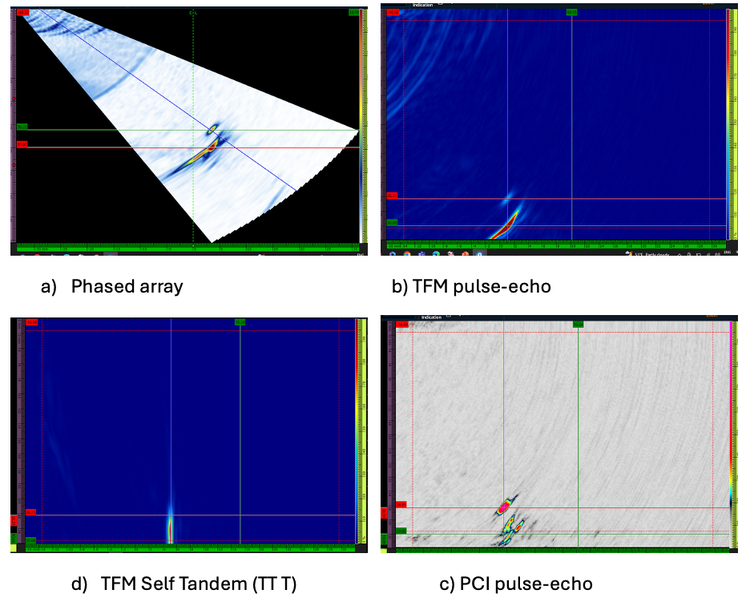
图 6 展示了使用这四种成像技术对垂直缺口的响应。
- 图6 a) 钢板中真实缺口的相控阵扇形扫描数据。 可以观察到尖端的微弱衍射信号和更强的角陷阱回波。
- 图6 b) 同一垂直缺口的 TFM 脉冲回波数据。 在对感兴趣区域内所有点进行聚焦后,尖端和底部这两个特征都能以非常高的分辨率轻松区分。
- 图6c)与TFM数据中相同感兴趣区域的PCI成像数据。 PCI增强了来自尖端的衍射回波,并抑制了来自底部的回波。 它能够为仅距后壁几毫米的裂缝提供更优的近后壁分辨率,并提升对裂缝尖端或小分支的检测能力。
- 图 6 d) 自串联模式 (TT T) 下的 TFM 数据。 它再现了缺口的真实视图。
所有这些方法都可以通过测量尖端回波和底部角点回波之间的飞行时间来确定裂纹高度。
复杂裂纹形态——超声与应力腐蚀开裂(SCC)裂纹尖端和分支的相互作用
实际上,SCC比简单的缺口要复杂得多。 它通常由多个基部和分支互相连接的裂缝群或网络组成。 网络中的小角落如果朝向入射声束,可以反射超声波。 此外,最远的分支及其尖端随着深度增加会变得更加紧密,并延伸至材料的晶粒层面。 这些裂纹尖端很可能很难通过超声检测到。
另一个重要参数是裂纹的起源和方向。 根据应力来源和方向,SCC可以在外表面(OD,外表面相连的裂纹)或内表面(ID,内表面相连的裂纹)产生。 对于用于检测的超声波束的照射,ID连接裂纹的尖端能够直接暴露于声波,而OD连接裂纹则可能仅暴露其分支,从而对尖端的接触是间接且受限的。
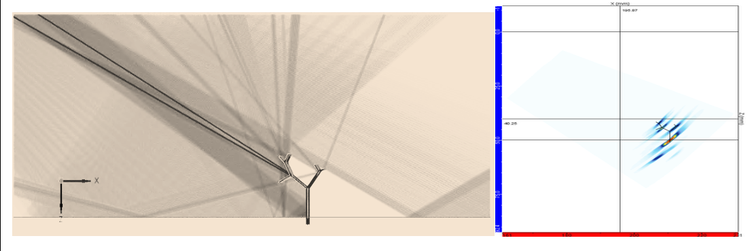
为了更好地理解声波与裂纹相互作用的复杂性,可以采用简化的裂纹模型和声束模拟。 图 7 显示了简化的裂纹模型以及声束入射到其尖端和拐角处的结果。 声束会在裂缝的拐角和分支处向各个方向散射。 模式转换也很可能出现,这会增加数据解释的难度(在此情况下未显示转换)。
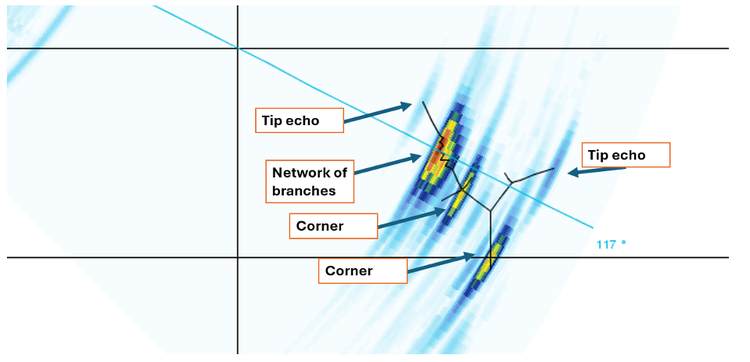
远小于入射波长的不连续面的一个关键特征是衍射。 衍射波产生于裂纹尖端或小拐角处,并向各个方向传播。 衍射信号通常比来自拐角和分支的回波信号弱。 要区分裂纹尖端和分支与基底,可能需要更高的分辨率,也就是更高频率的超声波束。 图8展示了一个模拟裂纹的放大扇形相控阵扫描图,其中包含一个长分支、一个裂纹尖端和多个小角落。 在这种情况下,凭借较短的波长(10 MHz,横波)以及裂纹尖端与分支之间较大的分离距离,可以将弱尖端衍射与来自分支和角落的回波区分开来。 需要注意的是,即使裂纹尖端未朝向入射声束,仍然可以产生衍射回波,而某些位于声束路径之外的分支则可能不会产生任何反射信号。
声束优化。 如何选择合适的设置以提高应力腐蚀开裂的检出率
相控阵技术在规划应力腐蚀开裂检测项目时,提供了多种需要考虑的参数。 表 1 提供了一个全面但并非详尽无遗的参数列表,并列出了这些参数在 SCC 检测中的优缺点。
正如相控阵常见的情况,在选择合适的探头时,必须考虑具体的应用,包括材料类型、缺陷类型和几何结构,以及检测和测量尺寸的需求。 由材料决定的最优解决方案往往与检测需求相冲突。
例如,厚壁或粗晶材料通常需要更大的孔径、更大的探头晶片、更低的频率,甚至可能需要纵波线性探头或传输-接收纵波(TRL)。 相反,检测微小裂纹、尖端和分支则需要高分辨率和发散声束,因此应采用更高频率、更小的探头晶片和纵波。 在这种情况下,取舍变得至关重要。
表 1 列出了相控阵探头参数和方法,以及它们在应力腐蚀开裂(SCC)检测中的优缺点。
表 1 是在进行 SCC 检测前需考虑的参数列表。 (+)优点;(-)缺点
| 探头类型 | 线性 | 双通道(TRL) | 矩阵 | |
| 优势特性 | 更易于部署、高可用性 | 低剖面楔块和 T/R 分离可获得更高的信噪比 | 如果孔径足够大,则两个平面上的声束聚焦效果更好,声束偏斜。 | |
| 限制 | 信噪比可能降低,楔块较大。 | 几何聚焦 = 高灵敏度区域有限 | 脉冲回波配置的局限性 = 信噪比低于 TRL | |
| 频率 | 低频(例如,2.25 MHz) | 高频(例如,10 MHz) | ||
| 优势特性 | 穿透更深 | 高衰减 | ||
| 限制 | 低分辨率 | 最佳分辨率 | ||
| 孔径 | 大 | 小型 | ||
| 优势特性 | 最适合深层裂缝检测 | 最适合薄型材料 | ||
| 限制 | ||||
| 晶片尺寸 | 大 | 小型 | ||
| 优势特性 | 高指向性声束;高能量 | 对衍射信号更敏感;转向性能更佳 | ||
| 限制 | 发散度、转向能力和对衍射信号的敏感性均有所降低 | 能量较低,穿透力较弱 | ||
| 波模式(楔块) | 横波 | 纵波 | ||
| 优势特性 | 更高分辨率 | 对衍射更敏感;穿透更深 | ||
| 限制 | 较少的衍射和穿透 | 生成额外的 T 模态;降低分辨率 | ||
| 技术 | PA | TFM | PCI | |
| 优势特性 | 部署更便捷,易于标准化;在焦点区域具有高灵敏度 | 聚焦于感兴趣区域的所有点;覆盖范围更广 | 无需进行衰减校正;各点灵敏度相近,且对裂纹尖端和方向的依赖性较小。 | |
| 限制 | 区域减小使覆盖范围减少,聚焦受限。 | 需要对衰减进行振幅校正;灵敏度难以针对裂纹进行校准 | 尚未标准化;灵敏度校准困难 | |
以下图示展示了三种用于检测和定尺寸裂纹区域的成像技术的应用案例。
图9展示了TRL技术。 双探头使用一个晶片发射信号,另一个晶片接收信号,同时在被检部件中产生纵波。 双探头的一个特点是束流交汇,会在发射束流和接收束流的交汇处产生一个伪焦区。 这种聚焦方式提升了对束流交汇区裂纹尖端的灵敏度。 使用纵波的缺点是会产生额外的横波(SW),横波的传播速度较慢,并且会产生额外的回声,这些回声很难被识别为源自横波。
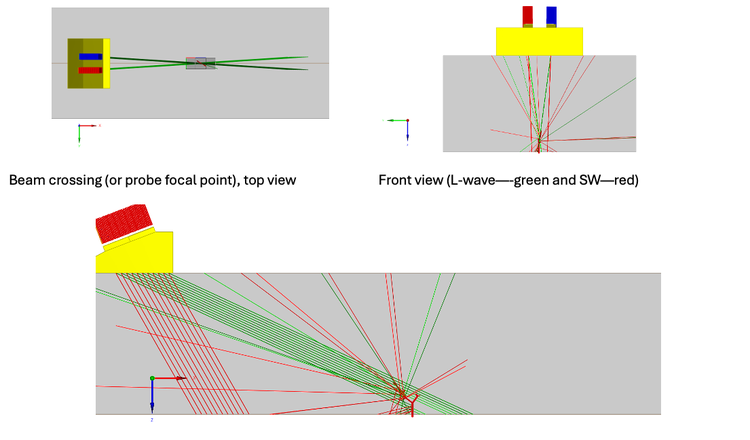
图10展示了一个裂纹相位一致性图像的示例,该图像叠加在被检样品截面的照片上。 该图示以简化的方式解释了相位相干成像的工作原理以及超声波如何与裂纹相互作用。 在此例中,红色和黄色指示是相位相干成像(PCI)衍射信号,对应于位于相控阵探头同一侧的裂纹尖端和分支。 它还表明,超声波会被其路径上遇到的第一条裂纹分支阻挡,因此无法到达更远的分支。
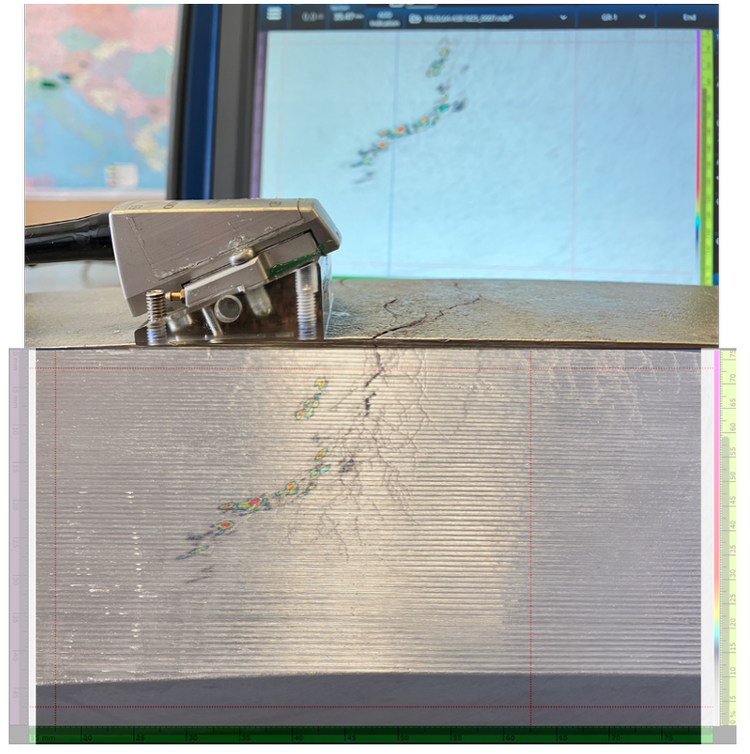
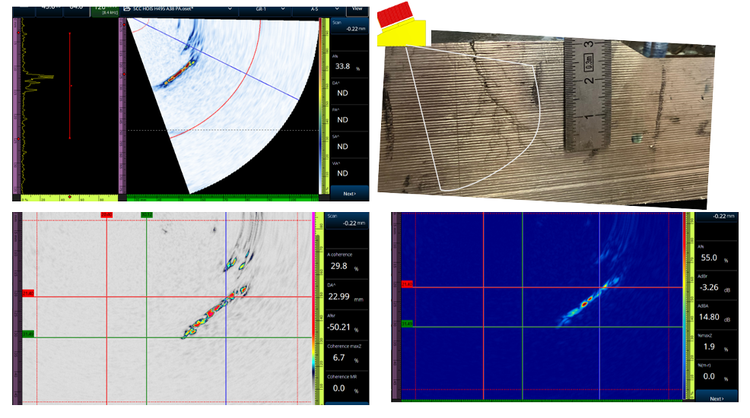
图11和 图12 展示了使用三种技术获取的数据。 采用双晶 10 MHz 探头的 PA、TFM 和 PCI 技术。 数据是在厚(50 mm)不锈钢结构件上获得的。 裂纹在表面(外部)产生并向深处扩展。 难点在于检测最深的裂纹尖端并报告其深度。 在所有情况下,只有当裂纹位于相控阵(PA)探头发出的声束的直接路径上时才可见。 当裂纹被其他裂纹或缺陷遮蔽时,只有通过后壁的全跳才有可能被检测到。 比较这三种技术,可以得出以下观察结果:
- 全聚焦法(TFM)和相位一致成像(PCI)的检测范围比相控阵更广。
- 在相控阵中,灵敏度取决于所选焦平面,而 TFM 可在感兴趣区域内的所有点实现聚焦。
- 相位一致成像(PCI)在所有点上都具有相似的灵敏度;其信噪比(SNR)不受声音衰减、裂纹尖端位置或方向的影响。 在裂纹的所有尖端处都能获得相似的灵敏度。
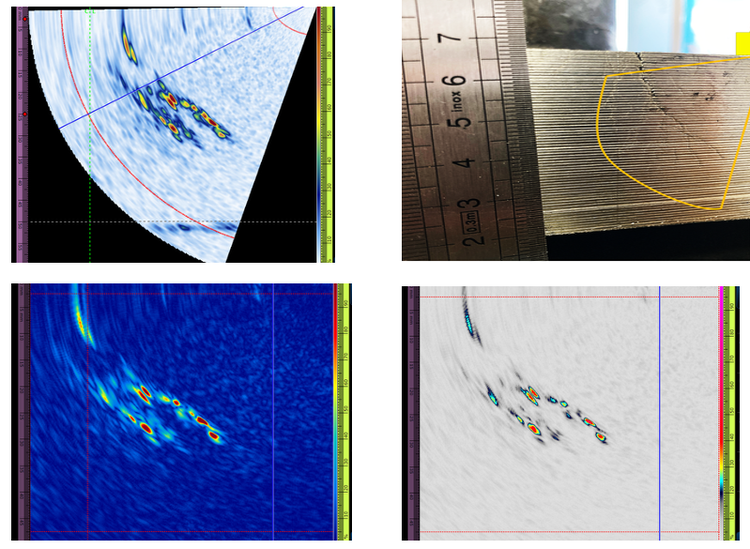
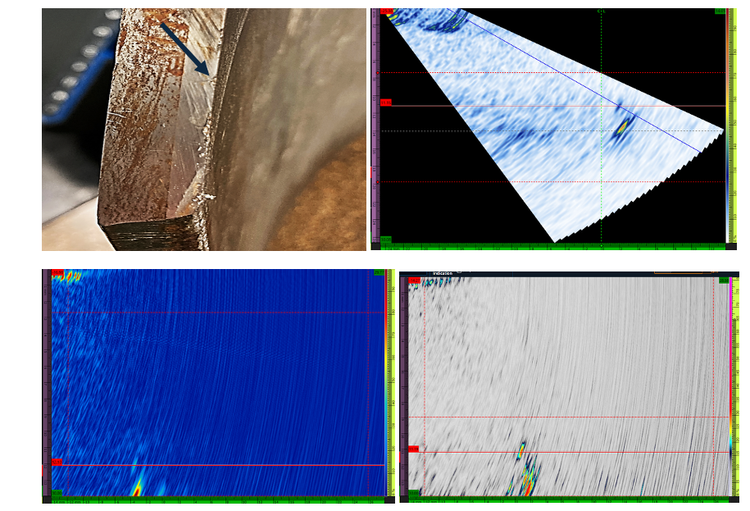
在 图13 中展示的最后一个案例显示了如何使用衍射时差法法测量覆层中裂纹的高度。 在基于振幅的检测方法(相控阵超声(PA)和全聚焦法(TFM))中,裂纹尖端的回波较弱,而从裂纹底部(角陷阱)获得较强的回波信号。 在相位一致成像(PCI)技术中,衍射尖端回波被增强,而来自裂纹底部的角陷阱回波表现出较低的灵敏度。 通过采用上述两种方法(一种基于相位,一种基于幅度),可以对这种类型的裂纹进行测量和分类(裂纹与背壁相连或为孤立夹杂物)。
结语: 检测方法与探头的选择、超声检测的局限性
由于应力腐蚀开裂缺陷具有复杂的形态,包括大量具有随机方向的尖端和分支,因此在现场条件下对其进行检测、分类和尺寸测量可能具有挑战性。 这使得与超声波束的相互作用及其解释比检测常规缺陷(如分层、未熔合、孔隙等)更加复杂。
通过实验超声数据和仿真结果表明,在出现裂纹时,超声波束主要与裂纹的特征(如尖端、分支以及分支连接或拐角)发生相互作用。 超声波束与这些特征的相互作用方式差异显著,从由拐角和较大分支产生的高振幅回波,到由尖端和较小分支产生的低振幅衍射波。 鉴于上述情况,用于在被检部件中产生和检测超声波的相控阵探头应至少具备以下特性:
- 能够产生发散波(以覆盖高角度的顶部区域)
- 对衍射信号(小尺寸晶片)敏感
- 能够产生短波长(高频),以增强对裂纹尖端的检测灵敏度
- 能够产生高能聚焦超声波束以穿透衰减材料(双探头)
关于成像技术,需具备增强低振幅衍射回波并同时检测高振幅角陷回波的能力。
本研究确定了基于(但不限于)高晶片数量探头在TRL(发射-接收纵波)配置下产生的纵波的解决方案,这些方案能够实现增强的聚焦和更好的穿透力,并采用较小的晶片尺寸和相对较高的频率(在材料结构允许的情况下)。 研究还表明,基于幅度的技术(如扇扫相控阵超声检测(PAUT)或全聚焦法(TFM))应与基于相位的技术(如相位相干成像(PCI)或视实际情况采用衍射时差法(TOFD))结合使用。 这些技术相互配合,通过检测缺陷的拐角、底部、尖端或较小的分支,从而提升缺陷的表征效果。
参考文献
[1] HSE 海上部门安全通告 3/3003,发布日期: 2003 年 12 月
[2] R. Mack、C. Williams、S. Lester 和 J. Cassava,‘高密度清盐水CaCl₂封隔液中冷加工22Cr双相不锈钢生产管的应力腐蚀开裂’,论文编号02067,Corrosion 2002会议,丹佛,NACE国际,休斯顿,德克萨斯州,2002;
[3] NPL报告,DEPC MPE 008,浓缩水溶液中双相不锈钢的应力腐蚀开裂——测试评述
[4] 《HOIS压力容器非侵入式检测推荐实践》(HOIS RP-103),2020年2月
[5] 国际原子能机构核能系列: 轻水反应堆应力腐蚀开裂: 良好做法和经验教训
[6] 法国核安全局(ASN)2022年法国核安全与辐射防护状况报告
[7] 《HOIS覆层容器非侵入式检查指南》,HOIS-G-026 第1版,2020年9月,https://esrtechnology.com/hois/
[8] Raja, V. S.,Shoji, Tetsuo,《应力腐蚀开裂》: 理论与实践,牛津、费城: Woodhead Publishing Ltd,2011 年。
[9] 感谢 HOIS 联合产业项目提供样品: https://www.esrtechnology.com/index.php/services/non-destructive-testing-good-practice/hois-ndt
[10] Pauline Huguenin. Amorçage des fissures de corrosion sous contrainte dans les aciers inoxydables austénitiques pré-déformés et exposés au milieu primaire des réacteurs à eau sous pression. Autre. Ecole Nationale Supérieure des Mines de Paris, 2012. Français. NNT : 2012ENMP0069。 pastel- 00818372
Florin Turcu
应用专家
2014年,Florin 以应用专家的身份加入了 Evident Europe,专注于相控阵和导波等先进超声技术。 Florin拥有物理学学位和与NDT相关工程的博士学位,其背景包括在导波超声领域有9年的研究和开发经历。